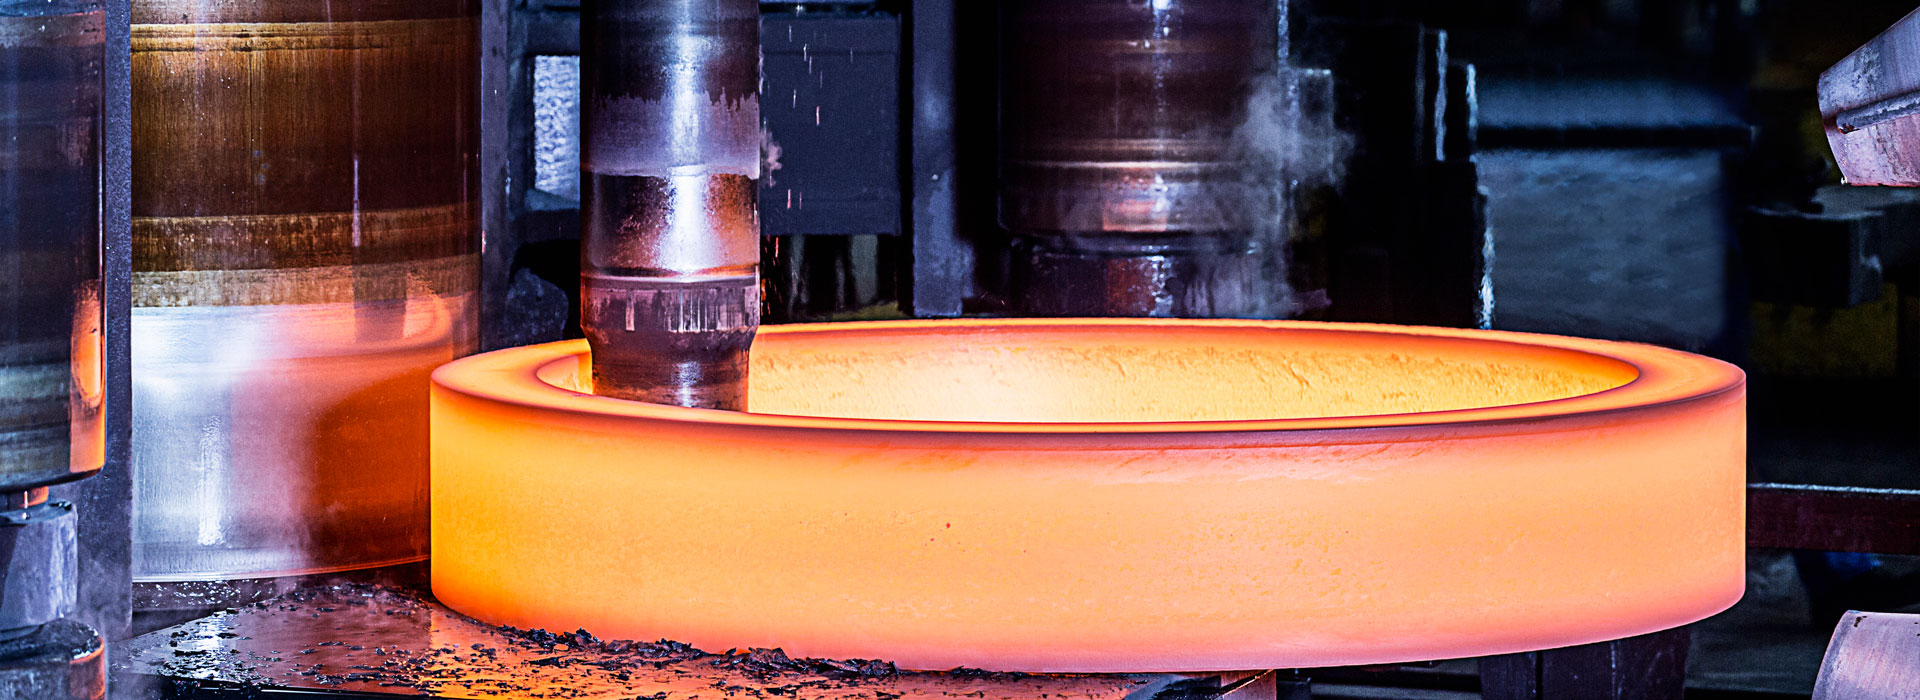
A folyékony kovácsológépek műszaki előnyei
A folyékony die technikai előnyeikovácsolásgépek vastag falú alumíniumötvözet öntvények gyártásához
A vastagfalú alumíniumötvözet öntvényeket széles körben használják az autóiparban, az építőipari gépekben, a repülőgépiparban és más területeken. A folyékony préskovácsolás (extrudált öntvény) egyedülálló műszaki előnyökkel rendelkezik a vastagfalú öntvények gyártásában.
Kihívások vastagfalú öntvényeknél
A vastagfalú öntvények fő minőségi kihívásai a zsugorodási üregek és a zsugorodási porozitás. A nagy falvastagság miatt a fémfolyadék hosszú ideig megszilárdul, és ha a megszilárdulás során jelentkező térfogati zsugorodás nem pótolható megfelelően, akkor az öntvény belsejében zsugorodási üregek vagy zsugorodási porozitási hibák keletkeznek.
A zsugorodási üregek és a zsugorodási porozitás nemcsak az öntvény mechanikai tulajdonságait csökkentik, hanem rossz légtömörséget és rövidebb kifáradási élettartamot is okozhatnak. A kritikus alkatrészek, például a hidraulikus alkatrészek és a nyomástartó alkatrészek esetében a zsugorodási porozitási hibák elfogadhatatlanok. A minőségi hibák, mint például a zsugorodási üregek és a zsugorodási porozitás az új energetikai járművek vastagfalú, jelentős falvastagságú öntvényeinek öntvényeiben kulcsfontosságú aggodalomra ad okot az iparban.
Megoldások folyékony préskovácsoláshoz
A folyékony szerszámos kovácsolás nagy mechanikai nyomást fejt ki a formába fecskendezett folyékony fémre, hogy nyomás alatt megszilárduljon. A nyomás kikényszerítheti az utánpótlást, megszüntetve a zsugorodási üregeket és a zsugorodási porozitást. Az öntvény nyomás alatt megszilárdul, ami sűrű szerkezetet és az elméleti sűrűséghez közeli sűrűséget eredményez.
Az extrudálásos présöntési kovácsolási folyamat a fő henger teljesítményét használja fel a teljes vetületi felület kovácsolási utánpótlására. A "kovácsolási nyomásviszony" magparaméter kifejezetten arra az abszolút nyomásra vonatkozik, amely közvetlenül hat a tömbre a megszilárdulási szakaszban. Ez a folyamatjellemző magában foglalja a formaképző felület részvételét a kovácsolásban, az öntési hibák kiküszöbölését, valamint a töredezett szemcsékkel kovácsolt mikrostruktúra kialakítását.
Többlépcsős nyomás alkalmazása
A jelentős falvastagság-különbséggel rendelkező öntvényeknél fontos szerepe lehet a többlépcsős nyomásfunkciónak. Az öntvény megszilárdulása során a különböző falvastagságú szakaszok eltérő sebességgel szilárdulnak meg, így az egyes szakaszokon eltérő nyomás utánpótlásra van szükség. A nyomás fokozatos beállításával precíz utánpótlás érhető el a különböző szakaszokon.
A központi lokális extrudáló funkcióval rendelkező folyékony kovácsoló préselő berendezés szerkezete többszörös extrudálást tesz lehetővé vastag falú vagy jelentős falvastagság-különbséggel rendelkező öntvényeknél. A gyors és rugalmas nyitóforma-mechanizmus, valamint a folyékony kovácsolás szerszámerő-szabályozásának négy sarkában alkalmazott intelligens vezérlési technológia tovább javítja a berendezés folyamathoz való alkalmazkodóképességét.
A hőkezelési teljesítmény
A folyékony sajtolt kovácsolt alkatrészek T6 hőkezelésen eshetnek át, tovább javítva mechanikai tulajdonságaikat. A T6 hőkezelést követően a folyékony kovácsolt alkatrészek jelentősen javították a szakítószilárdságot, a folyáshatárt és a nyúlást, megfelelve a nagy szilárdságú alkatrészekre vonatkozó követelményeknek.
Alkalmazási mezők
A folyékony préskovácsolás alkalmas vastag falú és nagy igényeket támasztó alkatrészek, például vezérlőkarok, segédkeretek, hidraulikus szeleptestek és repülőgép-szerkezeti alkatrészek gyártására. Ezt a technológiát széles körben alkalmazzák az autóalkatrészek gyártásában, a védelmi és katonai iparban, valamint a kompozit anyagok területén. Ígéretes alkalmazási kilátásokkal rendelkezik olyan területeken, mint az új energiahordozók és az építőipari gépek hidraulikus alkatrészei.
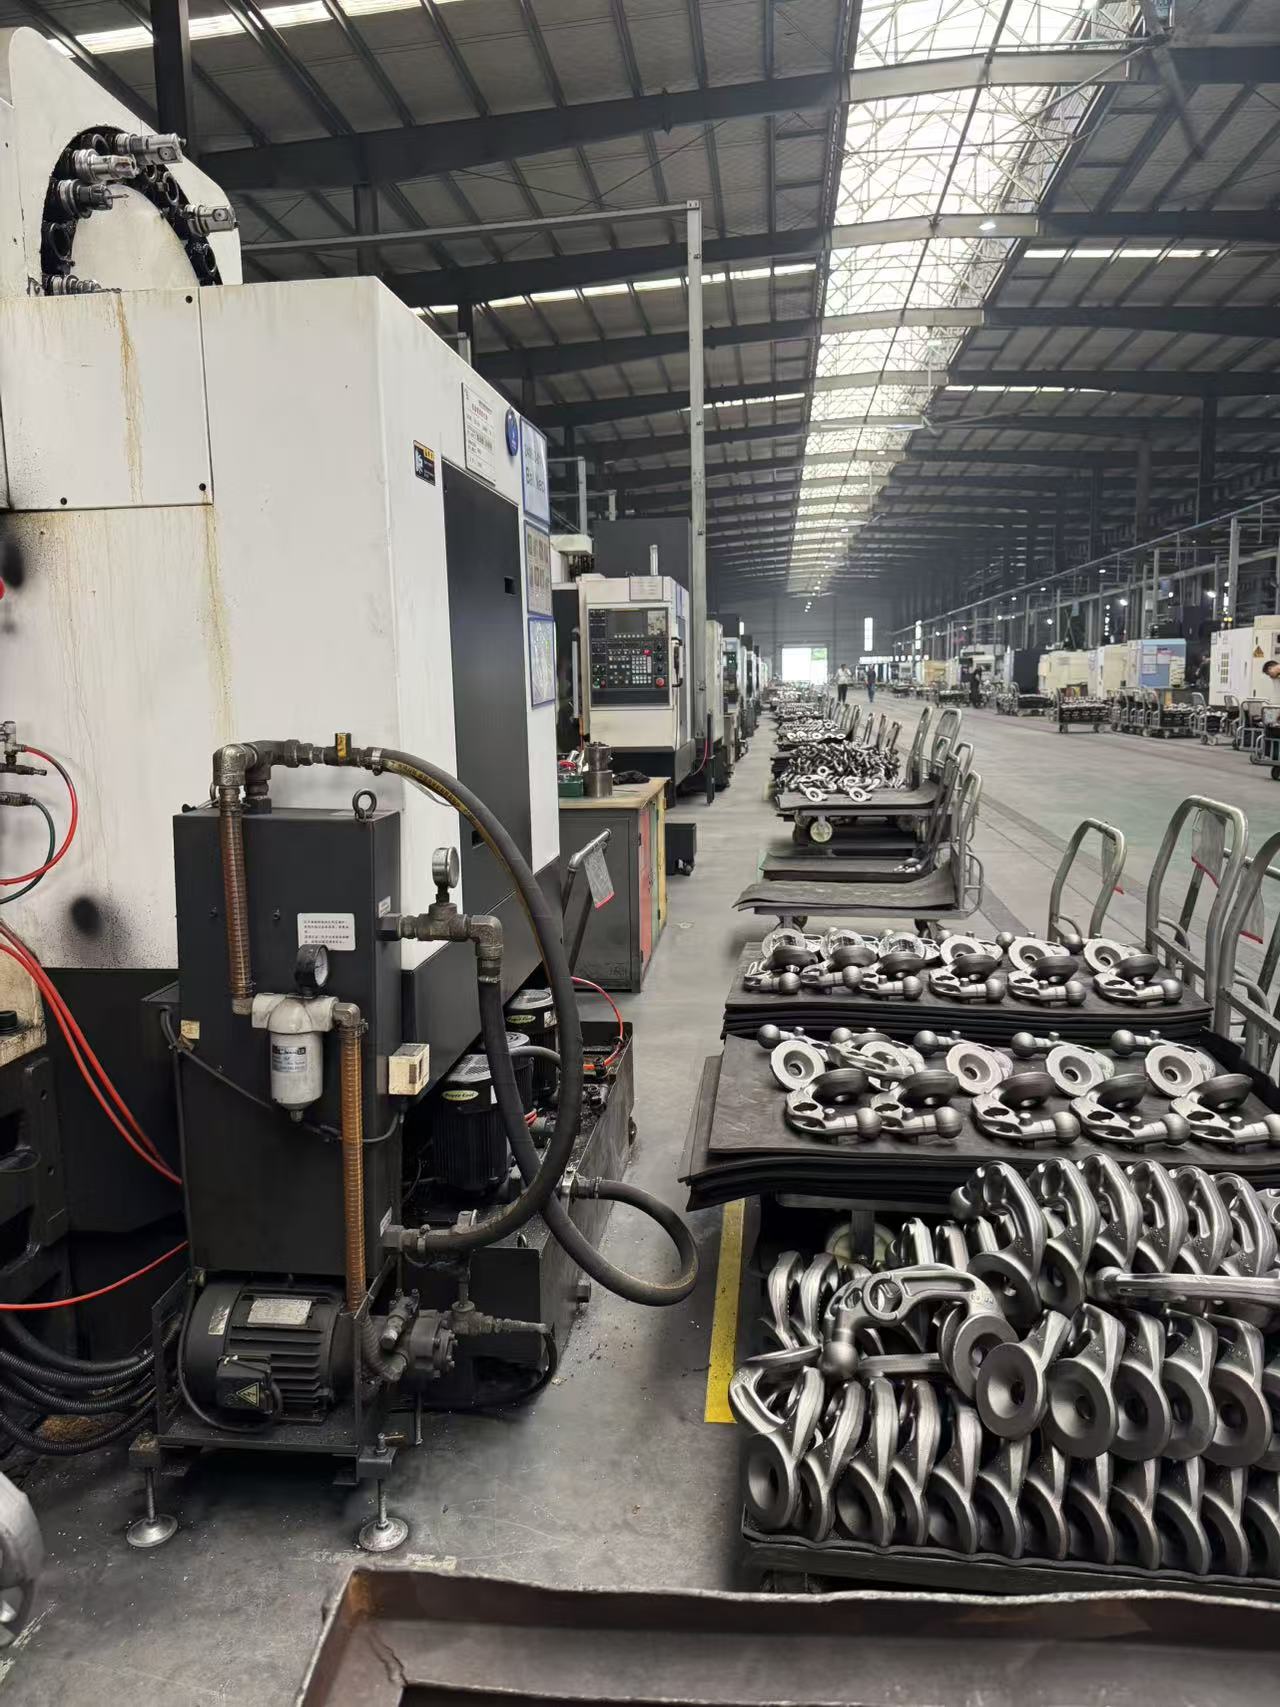
ez a yidu tongxin precíziós kovácsoló cég által gyártott kovácsolás
Kérdés küldése
X
Cookie-kat használunk, hogy jobb böngészési élményt kínáljunk, elemezzük a webhely forgalmát és személyre szabjuk a tartalmat. Az oldal használatával Ön elfogadja a cookie-k használatát.
Adatvédelmi szabályzat