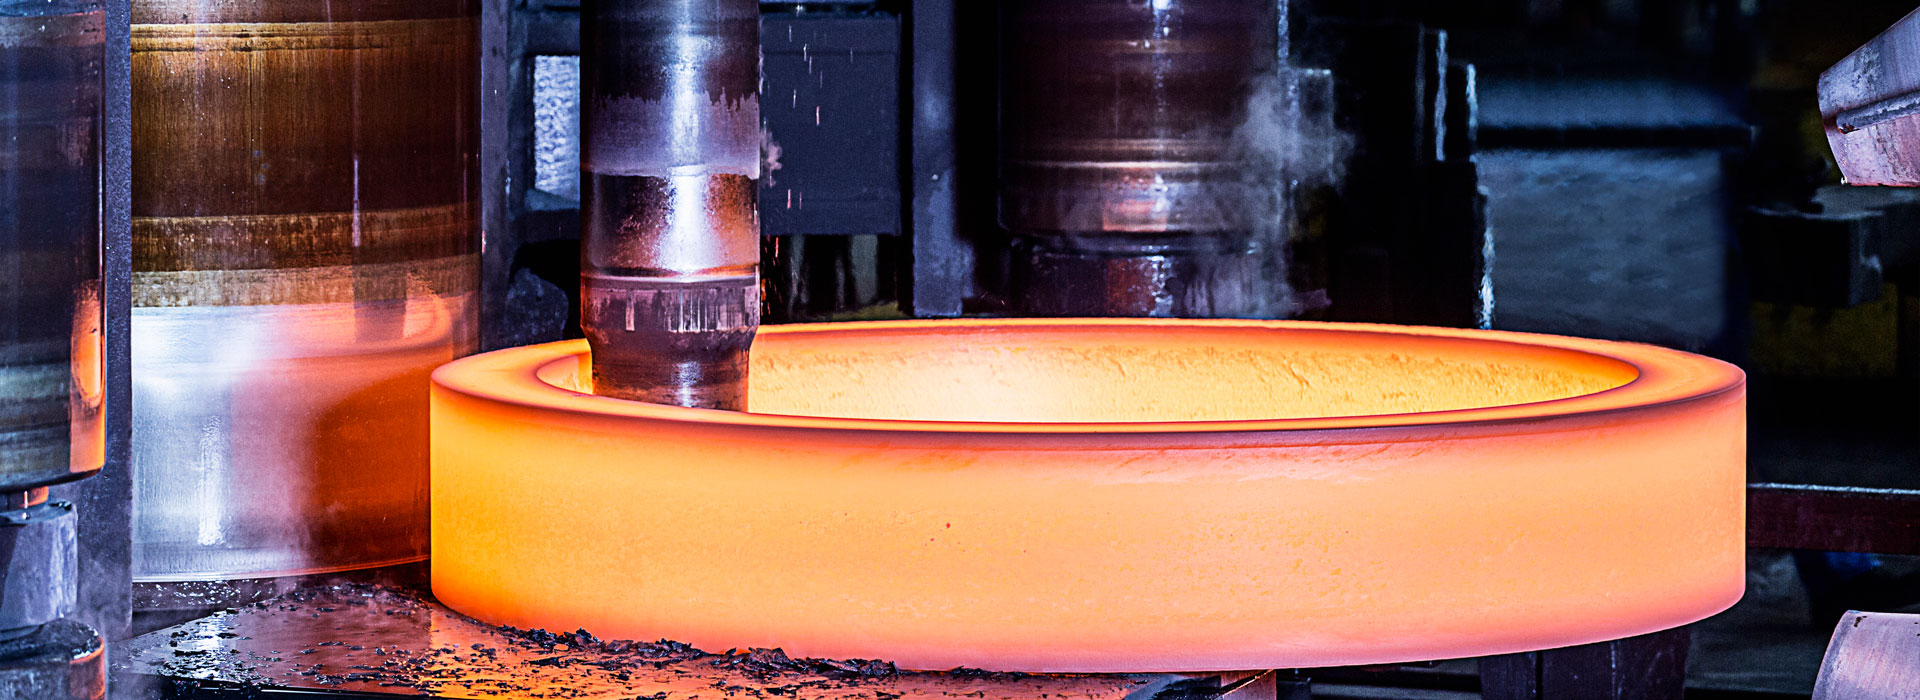
Kiváló minőségű nyersanyagok választéka tengeri kovácsolásokhoz
Kiváló minőségű tengeri nyersanyagok választékaKovácsoltvas
A tengeri kovácsolt termékek kiváló minőségű alapanyagainak kiválasztásakor átfogóan figyelembe kell venni olyan tényezőket, mint az anyagtulajdonságok, a környezeti alkalmazkodóképesség, a gyártási folyamatok és az ipari szabványok. A legfontosabb lépések és pontok a következők:
1. Tisztázza az anyagtípust és az alkalmazási forgatókönyveket
A tengeri kovácsolt anyagok esetében az anyag kiválasztását a konkrét célon kell alapulnia:
Szénacél (például A-osztályú és D-osztályú tengeri acél): Hajószerkezeti alkatrészekhez (például bordák, fedélzeti támasztékok) használják, meg kell felelnie a magas szilárdsági és hegeszthetőségi követelményeknek.
Ötvözött acél (például Cr-Mo acél, Ni-Cr acél): A motorok kritikus alkatrészeihez, például főtengelyekhez és fogaskerekekhez használják, ellenállónak kell lenniük a fáradással és az ütésekkel szemben.
Rozsdamentes acél (például 316L, duplex acél): Tengervízszelepekhez, szivattyútestekhez stb. használják korrozív környezetben, ahol nagy korrózióállóság szükséges.
Titánötvözet: Csúcskategóriás hajókban vagy speciális alkatrészekben (például tengeralattjáró alkatrészekben) használják, korrózióálló, könnyű, de költséges.
2. Kémiai összetétel ellenőrzése
Megfelel a szabványoknak: Tartsa be az osztályozó társaságok (például ABS, DNV, LR, CCS) vagy a nemzetközi szabványok (ASTM, EN) előírásait.
Alacsony szennyeződésű elemek: A kén (S) és foszfor (P) tartalma ≤ 0,025 % legyen, hogy elkerüljük a forró és hideg ridegséget.
Ötvözetelemek optimalizálása: A nikkel (Ni) hozzáadása javítja az alacsony hőmérsékletű szívósságot, a króm (Cr) javítja a korrózióállóságot, a molibdén (Mo) pedig finomítja a szemcseszerkezetet.
3. Mechanikai teljesítménykövetelmények
Szilárdság és szívósság: Folyószilárdság (≥ 355 MPa), szakítószilárdság (≥ 490 MPa) és ütési energia alacsony hőmérsékleten (-40°C: ≥ 27 J).
Korrózióállóság: Válasszon olyan acélt, amely ellenáll a tengervíz korróziójának (például rezet (Cu) vagy nikkelt (Ni) tartalmazó acél), vagy végezzen felületkezelést (például galvanizálás).
Fáradásgátló teljesítmény: A kovácsolási eljárás és a hőkezelés révén a szemcseszerkezet optimalizálódik, és a belső hibák csökkennek.
4. Gyártási folyamat követelményei
Az olvasztási eljárás: Használjon elektromos kemencéket kemencén kívüli finomítással (LF/VD) kombinálva a gáztartalom (H, O, N) csökkentése és a tisztaság javítása érdekében.
Kovácsolási eljárás: Biztosítson megfelelő kovácsolási arányt (≥ 3:1), finomítsa a szemcseszerkezetet; Szabályozza a végső kovácsolási hőmérsékletet, hogy elkerülje a túlmelegedést vagy az alulmelegedést.
Hőkezelési folyamat: Normalizálás, oltás és temperálás (edzés + temperálás) az egységes szerkezet biztosítása és a maradék feszültség megszüntetése érdekében.
5. Szállítói képesítések és minőségbiztosítás
Tanúsítási képesítések: A szállítónak be kell szereznie egy osztályozó társaság tanúsítványát (például ABS gyári elismerést), és rendelkeznie kell ISO 9001 minőségirányítási rendszerrel.
Minőségi feljegyzések: Az anyagok nyomon követhetőségére vonatkozó dokumentumokat (például olvasztó kemence száma, hőkezelési tétel) és harmadik féltől származó vizsgálati jelentéseket (például SGS) biztosítson.
Technikai támogatás: A szállítónak segítenie kell a folyamattal kapcsolatos problémák megoldásában (például a hegesztési paraméterek optimalizálása).
6. Ellenőrzés és ellenőrzés
Beérkező ellenőrzés:
Kémiai összetétel elemzése (spektrométerrel detektálva).
Mechanikai tulajdonságvizsgálatok (szakító, ütés, keménység).
Roncsolásmentes vizsgálat (ultrahangos vizsgálat UT, mágneses részecske tesztelés MT).
Harmadik fél általi ellenőrzés: A kulcsfontosságú anyagokat osztályozó társaságnak (például CCS-nek) helyszíni ellenőrzésen kell átesnie, vagy újra kell vizsgálnia egy hiteles laboratóriumban.
Kérdés küldése
X
Cookie-kat használunk, hogy jobb böngészési élményt kínáljunk, elemezzük a webhely forgalmát és személyre szabjuk a tartalmat. Az oldal használatával Ön elfogadja a cookie-k használatát.
Adatvédelmi szabályzat