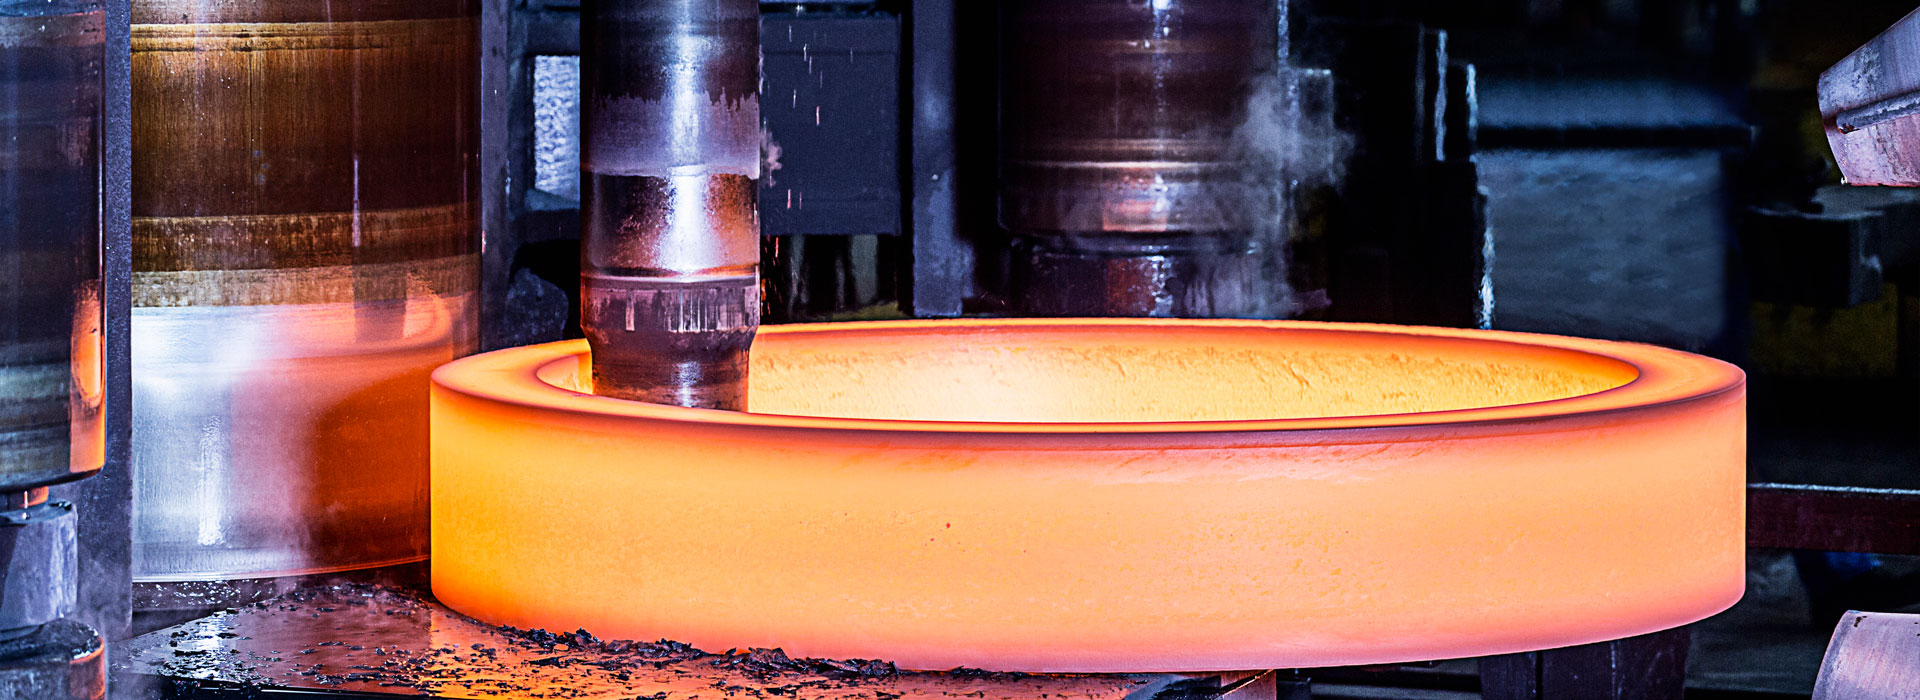
A Cr8Mo2SiV acélt hideg extrudáláshoz, hideg kovácsoláshoz és mélyhúzó szerszámokhoz használják.
A Cr8Mo2SiV acélt hideg extrudáláshoz, hideg kovácsoláshoz és mélyhúzó szerszámokhoz használják.
A Cr8Mo2SiV egy hidegen megmunkált sajtolóacél, amely megfelel a GB/T 1299-2014 szabványnak, és ötvözött szerszámacélnak minősül. Megnevezése azt jelzi, hogy körülbelül 8% krómot (Cr) tartalmaz, és ötvözőelemekkel, például molibdénnel (Mo), szilíciummal (Si) és vanádiummal (V) van kiegészítve. Nemzetközi szinten gyakran megfelel a japán Daikong Steel DC53-nak. Ezt az acéltípust a hagyományos, magas széntartalmú, magas krómtartalmú latitos hidegmegmunkáló SKD11 sajtolóacél módosításával fejlesztették ki. A szén- és krómtartalom mérsékelt csökkentésével gátolja a latitos eutektika kialakulását, lehetővé téve az M7C3 típusú karbidok finom és egyenletes kiválását, ezáltal jobb plaszticitás-szívós kompatibilitást ér el, mint a Cr12 sorozat.
1. Kémiai összetétel és ötvözőelemek hatásai
A GB/T 1299-2014 szabvány szerint a Cr8Mo2SiV kémiai összetétele (tömeghányad) a következő: szén C 0,95% - 1,03%, szilícium Si 0,80% - 1,20%, mangán Mn 0,20% - 0,50%, foszfor S ≤ 0,0% P.0 0,020%, króm Cr 7,80% - 8,30%, molibdén Mo 2,00% - 2,80%, vanádium V 0,25% - 0,40%.
Minden ötvözőelemnek más a küldetése: a szén biztosítja az alapvető keménységet és kopásállóságot; a króm biztosítja a nagy edzhetőséget és a nagy keménységű karbidok kiválását, ami a kopásállóság alapvető védelmi vonala; a molibdén jelentősen javítja a temperálás stabilitását és megakadályozza a magas hőmérsékleten történő lágyulást; a vanádium finomítja a szemcséket és rögzíti a szemcsehatárokat, jelentősen javítva a repedésgátló képességet; a szilícium szilárd oldaterősítő szerepet játszik, növeli a rugalmassági határt. Az olvasztási folyamat jellemzően elektromos ívkemencét + kemence külső finomítást (LF) + vákuumos gáztalanítást (VD) használ az acél tisztaságának biztosítása érdekében.
2. Mechanikai tulajdonságok és hőkezelési eljárás
A szállítási állapot lágyított, keménysége ≤ 255 HBW, ami megkönnyíti a mechanikai feldolgozást. Hőkezelés után rendkívül magas keménység érhető el:
Lágyítás: 850 ℃ hőmérsékleten tartás után szabályozott hűtés 550 ℃-ra (≤ 30 ℃/h), majd léghűtés a kovácsolási feszültség eltávolítása és a plaszticitás helyreállítása érdekében.
Edzés: Két előmelegítés 550 ℃ és 850 ℃, hevítés 1020 - 1040 ℃, majd olajhűtés vagy léghűtés után az oltási keménység elérheti a HRC 61 - 63 értéket. Ez az acél kiváló oltási teljesítménnyel rendelkezik, még nagy keresztmetszetű matricák esetén is, az edzett kis edzett réteg egyenletes alakváltozást tud elérni.
Edzés: Két út áll rendelkezésre - 180 - 200 ℃ alacsony hőmérsékletű temperálás kétszer, keménység HRC 62 - 63, alkalmas nagy keménységű vágószerszámokhoz; 520 - 530 ℃ magas hőmérsékletű temperálás kétszer, a keménység továbbra is HRC 62 - 64 marad, ekkor a szívósság jelentősen javul, a maradék feszültség hatékonyan megszűnik, és a méretstabilitás optimális.
A hagyományos Cr12MoV acélhoz képest ésszerű hőkezelés után a Cr8Mo2SiV szerszám élettartama körülbelül 30%-kal növelhető, repedésgátló és repedésgátló szögteljesítménye pedig lényegesen jobb, mint az SKD11 típusú acélé.
3. Tipikus alkalmazási forgatókönyvek
"Rugalmas és szívós" teljesítményjellemzői miatt a Cr8Mo2SiV-t széles körben használják:
Precíziós sajtolószerszámok: testrészek, szerkezeti részek stb. nagy pontosságú sajtolása, erős kopásállósággal a vágóélen
Hidegnyíró szerszámok, élvágó szerszámok, élhengerlő matricák: nagy kopásállóságot és méretstabilitást használnak
Rajzszerszámok, csavaró szerszámok, mérőeszközök: hőkezelés utáni mikrodeformációs jellemzőire támaszkodva
Hideg extrudáló szerszámok, hideg kovácsoló szerszámok, mélyhúzó alakító szerszámok: alkalmas rozsdamentes acéllemezek, nagy szilárdságú ötvözetek stb., nehezen feldolgozható anyagok plasztikus deformálására.
Lézeres vágási feldolgozási formázó szerszámok: magas hőmérsékletű temperálás után jelentősen csökkentheti a lézervágás maradékfeszültségét, csökkentve a repedés kockázatát
4. Ellátási űrlapok
A Cr8Mo2SiV kínálati formái a piacon nagyon változatosak, hogy megfeleljenek a különböző szerszámgyártási igényeknek:
Kerek rúd (köracél): Az átmérő tartomány széles, jellemzően Φ10 mm-től Φ700 mm-ig terjed. A felület lehet fekete, polírozott, texturált vagy precíziós esztergált állapotú.
Lemez/sík acél: Vastagság 8-500 mm, szélesség 50-1500 mm. Szállításhoz mindkét oldalon vagy négy oldalon megmunkálható.
Kovácsoltvasés modulok: Kovácsolt nyersdarabok □200-500 mm. A kovácsolt tárcsa maximális átmérője elérheti az Ø1200 mm-t. Alkalmas nagy formadarabokhoz.
Egyéb formák: Egyes szállítók speciális részeket, például acélcsöveket, acélszalagokat, huzalrudakat, hatszögletű rudakat stb.
Egyedi feldolgozási szolgáltatások: Vágás és méretezés, durva megmunkálás, testreszabott hőkezelés (edzés + temperálás), felületkezelés (fekete felületkezelés, polírozás, homokfúvás, esztergálás/marás/simítás), stb. További értéknövelt szolgáltatások.
Szállítási állapot: Többnyire lágyított állapotban szállítjuk (keménység ≤255 HBW). Normalizált állapotban, megmunkált állapotban is szállítható a felhasználói igényeknek megfelelően, és 100%-os ultrahangos hibaérzékelés mellett.
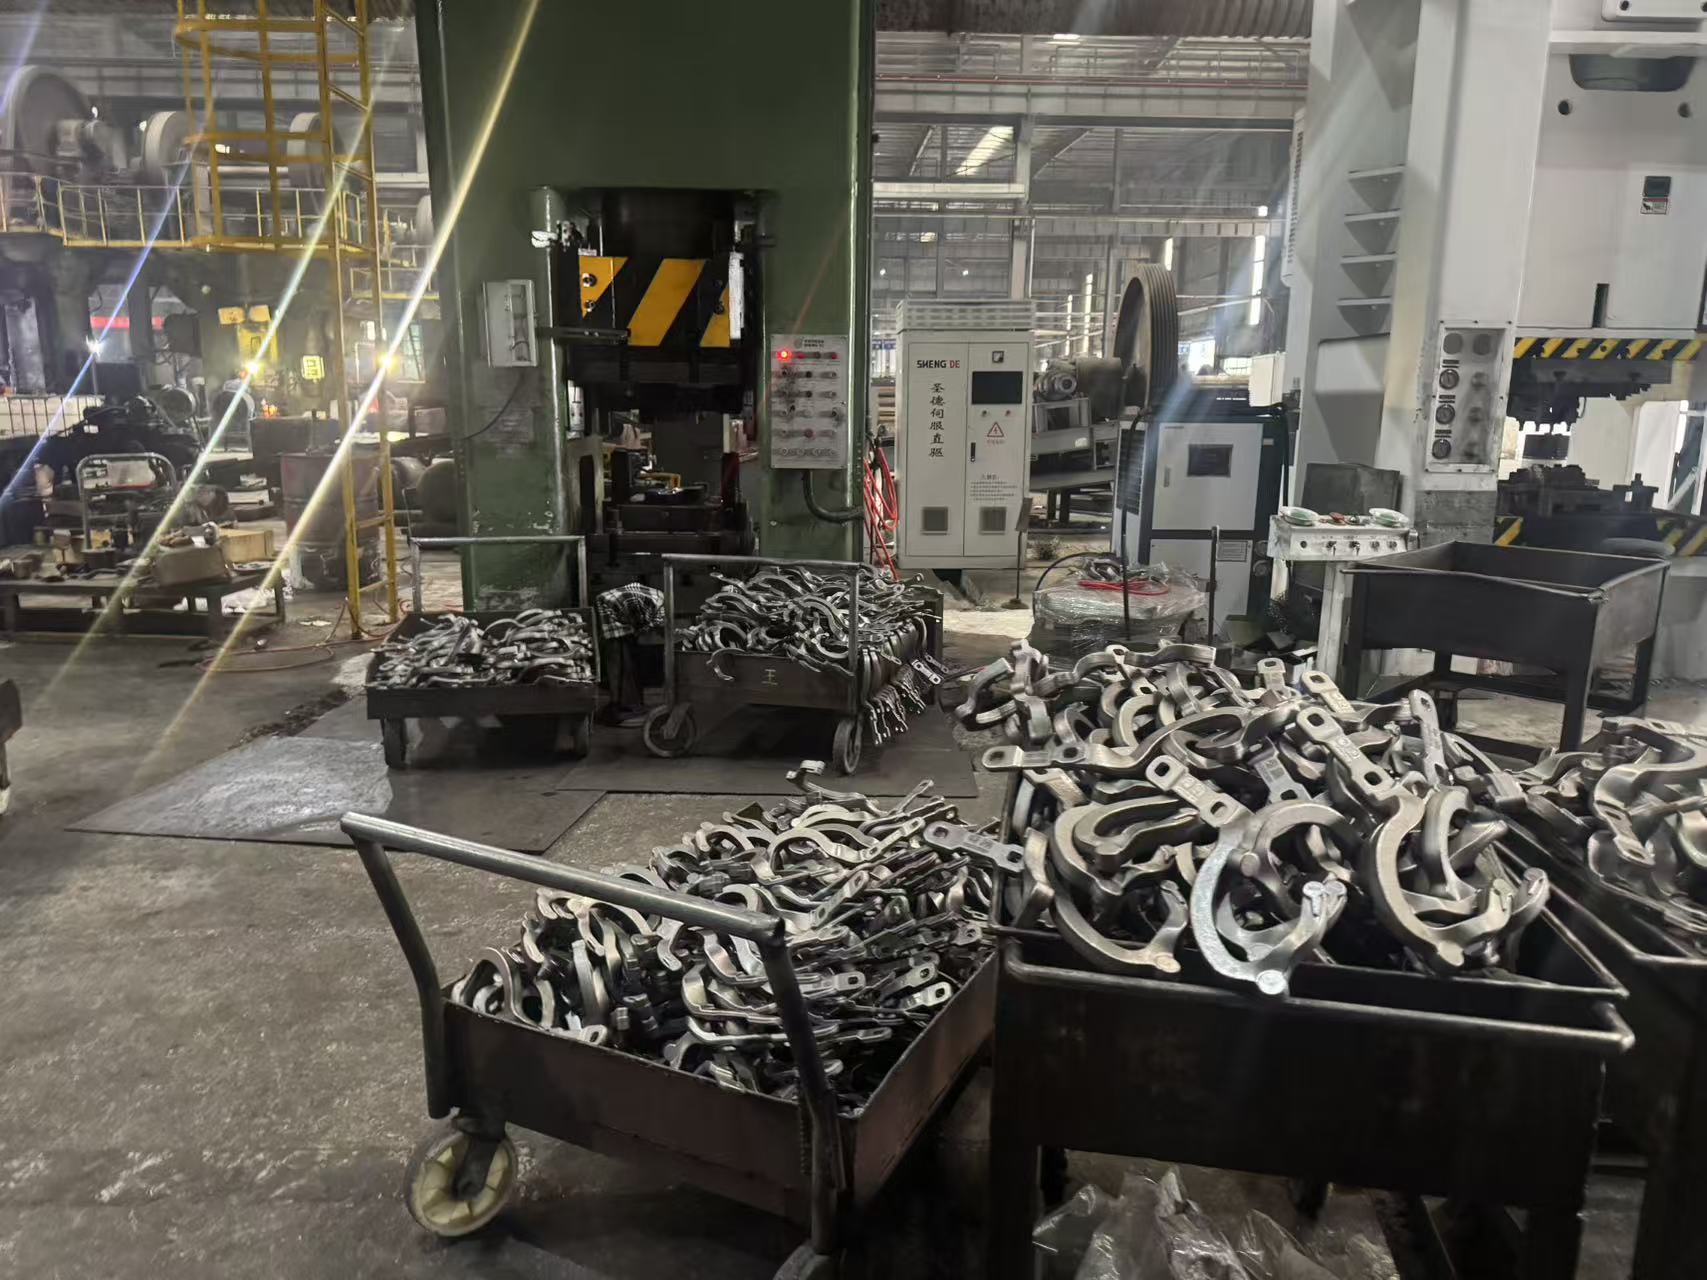
ez a yidu tongxin precíziós kovácsoló cég kovácsoló gyártósora
Kérdés küldése
X
Cookie-kat használunk, hogy jobb böngészési élményt kínáljunk, elemezzük a webhely forgalmát és személyre szabjuk a tartalmat. Az oldal használatával Ön elfogadja a cookie-k használatát.
Adatvédelmi szabályzat